

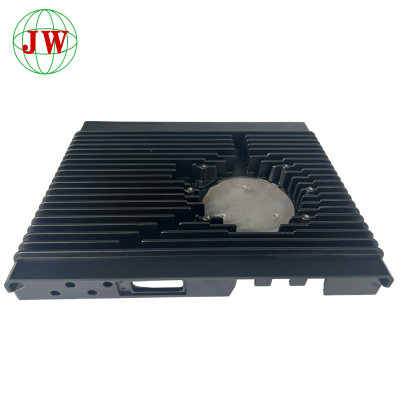
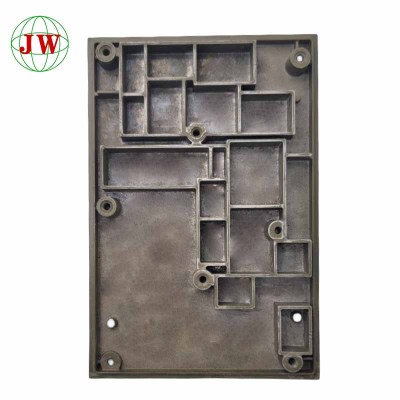
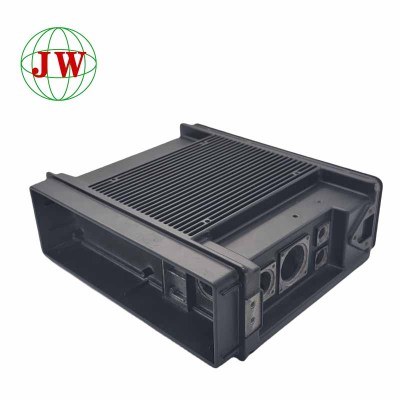
Ищете производителей, которые могут предоставить индивидуальные решения по литью под давлением компонентов связи?
2024-10-15 15:00
Новости по теме
Больше >-
![Какие отрасли будут определять спрос на литье алюминия под давлением в 2026–2030 годах?]()
Какие отрасли будут определять спрос на литье алюминия под давлением в 2026–2030 годах?
В этом отраслевом обзоре прогнозируется спрос на алюминий, изготовленный методом литья под высоким давлением, в период с 2026 по 2030 год, и выделяются пять ключевых секторов, способствующих расширению рынка. Электромобильность остается крупнейшим драйвером, а технология **гигалитья** интегрирует структурные компоненты транспортных средств. Быстро развиваются отрасли хранения энергии и возобновляемой энергетики, требующие легких алюминиевых литых корпусов для инверторов и батарейных отсеков. Промышленная автоматизация и робототехника увеличивают заказы на прецизионные литые под давлением механические корпуса и кронштейны. Телекоммуникации и бытовая электроника требуют тонкостенных, теплоотводящих литых деталей для базовых станций и электронных корпусов. Сектор строительной и архитектурной фурнитуры обеспечивает стабильный спрос на коррозионностойкие алюминиевые литые фитинги. Поставщики должны оптимизировать конструкцию формовочной полости и контролировать дефекты пористости, чтобы соответствовать жестким требованиям к допускам и экологичности со стороны глобальных покупателей.
-
![Как продлить срок службы алюминиевых литейных форм?]()
Как продлить срок службы алюминиевых литейных форм?
В этом отраслевом обзоре рассматриваются практические подходы к продлению срока службы алюминиевых **литьевых** форм. Анализируются основные виды отказов, включая термическую усталость, пайку и механические удары. Правильная ионная обработка стали для форм, стандартизированная термообработка и предварительная азотирование создают прочную основу для **оснастки**. Оптимизированные параметры литья под давлением, такие как температура формы, скорость впрыска и распыление разделительного агента, снижают термомеханическую нагрузку на **впрыск**. Строгая очистка, осмотр и профилактическое техническое обслуживание на месте позволяют выявлять мелкие дефекты на ранней стадии. Кроме того, взвешенное решение о ремонте или замене предотвращает чрезмерные инвестиции в сильно поврежденные формы. Соблюдение этих мер помогает литейным заводам стабилизировать качество литья, сократить время простоя и снизить общую себестоимость производства алюминиевых компонентов массового производства.
-
![Можете ли вы обеспечить матовое сатинированное покрытие из титанового золота на литых под давлением деталях?]()
Можете ли вы обеспечить матовое сатинированное покрытие из титанового золота на литых под давлением деталях?
В данной статье рассматривается вопрос о возможности получения матового сатинированного титаново-золотого покрытия на деталях, изготовленных методом литья под давлением. Высококачественная декоративная поверхность из сатинированного титаново-золотого покрытия в основном достигается за счет ПВД-покрытия после надлежащей предварительной обработки, включая сатинирование и очистку. Конечный внешний вид в значительной степени зависит от качества литейной основы; ионы сплава, конструкция оснастки и внутренняя пористость существенно влияют на выход готового изделия. К распространенным рискам относятся отклонения блеска от партии к партии, образование пузырьков из-за скрытой пористости и неравномерное покрытие, связанное с геометрией. Общая стоимость возрастает из-за оптимизации пресс-формы, герметизации, нанесения покрытия кистью и вакуумного напыления. Покупателям рекомендуется предоставлять физические эталонные образцы цвета и блеска, проверять прототипы на всех этапах процесса и определять четкие критерии приемки внешнего вида, а не полагаться на цифровые изображения, чтобы стабилизировать качество для массового производства декоративных литых компонентов.
-
![Как сбалансировать затраты на оснастку и себестоимость массового производства литых деталей по индивидуальному заказу?]()
Как сбалансировать затраты на оснастку и себестоимость массового производства литых деталей по индивидуальному заказу?
В литейной промышленности проекты по изготовлению деталей на заказ сталкиваются с неизбежным компромиссом между единовременными инвестициями в оснастку и текущими затратами на массовое производство. Многие заинтересованные стороны сравнивают только первоначальные предложения по оснастке, игнорируя риски на протяжении всего жизненного цикла, включая высокий процент брака, частое техническое обслуживание оснастки и дополнительную вторичную механическую обработку. В данной статье анализируются пять практических аспектов: логика амортизации основных затрат, оптимизация ДСМ на ранних этапах, ориентированное на объем количество инструментальной стали и полости, настройка процесса для сокращения времени цикла и повышения производительности литниковой системы, а также гибкие режимы коммерческого сотрудничества. Указывается, что дешевая оснастка часто приводит к скрытым потерям при массовом производстве. Рациональные решения требуют оценки общей стоимости владения, а не единовременных затрат, сопоставления технических характеристик оснастки с реальным объемом производства, чтобы производители и покупатели получали сбалансированные качественные и экономические выгоды от компонентов, изготовленных на заказ.
-
![Какую обработку поверхности вы применяете к полости литейной оснастки?]()
Какую обработку поверхности вы применяете к полости литейной оснастки?
В центре внимания этой статьи — решения по обработке поверхности полостей литейных форм под высоким давлением. В ней подробно рассматриваются пять ключевых разделов: жесткие условия работы в полости, четыре основные технологии защитных покрытий, способы устранения дефектов при серийном литье, правила подбора покрытия в зависимости от объема производства и припуска на обработку на станках с ЧПУ алюминиевых деталей, а также сравнение стоимости и срока службы каждого покрытия. Плазменное азотирование является базовой недорогой обработкой, в то время как покрытие ТД обеспечивает наилучшие антиадгезионные характеристики для серийного производства. ПВД подходит для отливок с глянцевой поверхностью. Отказ от покрытия полости снижает первоначальные затраты на оснастку, но приводит к появлению постоянных дефектов заготовки и дополнительным затратам на последующую обработку.
-
![Какую точность вы можете гарантировать для резьбовых соединений, полученных методом литья под давлением?]()
Какую точность вы можете гарантировать для резьбовых соединений, полученных методом литья под давлением?
В данной статье дается ответ на ключевой вопрос о гарантированных допусках резьбовых соединений при литье под давлением, разделяя допуски на три класса: коммерческие, прецизионные и сверхпрецизионные, адаптированные к различным сценариям сборки. Анализируются температура расплавленного алюминия, расположение и износ пресс-формы как основные факторы, влияющие на допуски в процессе литья под высоким давлением. Оптимизированная структура позиционирования и охлаждения литейной оснастки эффективно стабилизирует стандартные допуски. Предварительный анализ ДСМ позволяет избежать рисков, связанных со структурными допусками, путем проверки толщины стенок, зазоров и требований к сборке. Для сверхжестких допусков, выходящих за рамки возможностей чистого литья под давлением, используется послелитьевая обработка на станках с ЧПУ, включая нарезание резьбы и развертывание в нужном положении, для повышения точности. Завод предоставляет четкие иерархические стандарты допусков, полный контроль качества и предварительное подтверждение образцов для удовлетворения потребностей глобальных покупателей в сборке и производстве гальванических изделий.
-
![В чём разница между деталями, отлитыми под давлением из цинка и алюминия?]()
В чём разница между деталями, отлитыми под давлением из цинка и алюминия?
Между деталями, отлитыми из цинка и алюминия, существуют существенные различия. Цинковый сплав имеет более низкую температуру плавления, лучшую текучесть и меньшие потери при формовке, что идеально подходит для деликатной декоративной фурнитуры и подвижных деталей с низкой нагрузкой, но он склонен к ползучести при длительной нагрузке. Алюминиевый сплав легче, обладает большей прочностью и лучшей естественной коррозионной стойкостью, что делает его подходящим для несущих компонентов и изделий для наружного применения. Цинковые отливки хорошо подходят для гальванического покрытия, в то время как алюминиевые лучше адаптируются к напылению и анодированию. Выбор материала должен основываться на весе изделия, нагрузке, условиях эксплуатации, требованиях к внешнему виду и производственном бюджете.
-
![В чём разница между литьём алюминия под давлением и литьём в песчаные формы?]()
В чём разница между литьём алюминия под давлением и литьём в песчаные формы?
В данной статье сравниваются литье алюминия под высоким давлением и литье в песчаные формы по пяти ключевым параметрам. Литье под давлением использует многоразовые металлические формы с заполнением под высоким давлением, что обеспечивает высокую точность размеров, гладкую поверхность, высокую производительность и плотную внутреннюю структуру. Оно подходит для крупносерийного производства высокоточных легких промышленных деталей с низкой себестоимостью единицы продукции при массовых заказах. Литье в песчаные формы использует одноразовые песчаные формы и гравитационное заполнение, имеет низкую первоначальную стоимость, но низкую точность, шероховатую поверхность и низкую эффективность. Оно подходит для мелкосерийного изготовления прототипов и крупногабаритных алюминиевых компонентов. Производители должны выбирать подходящие процессы литья в соответствии с объемом заказа, требованиями к точности и реальными сценариями применения.
Получить последнюю цену? Мы ответим как можно скорее (в течение 12 часов)