

Стандарты допусков для пресс-форм алюминиевых корпусов электромобилей — технический обзор.
2026-11-02 17:25
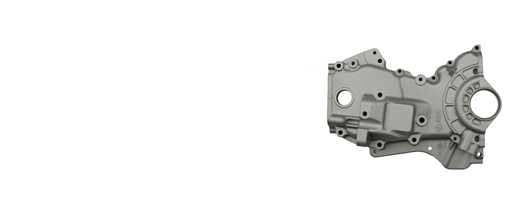
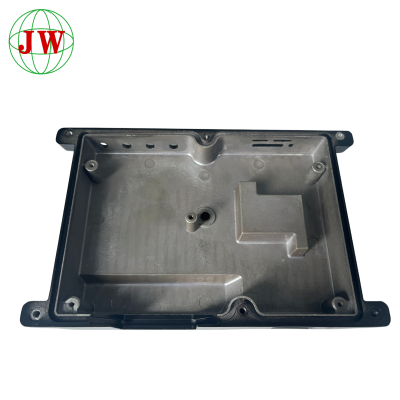
Электромобили (EV) приводят к резкому росту производства крупных тонкостенных металлоконструкций.корпуса из литого алюминия— от корпусов батарей и моторных блоков до инверторов икорпуса силовой электроникиПоскольку эти компоненты имеют жесткие требования к размерам и должны соединяться с уплотнениями, болтами и каналами охлаждения, к формам, используемым для их изготовления, предъявляются все более строгие требования.толерантностьстандарты. Ниже мы подробно рассмотрим ключевые стандарты, материалы, правила проектирования, этапы обработки и методы проверки, определяющие, как устроены электромобили.формы для алюминиевых корпусов определены, созданы и проверены.
1. Основы: Ключевые допуски для пресс-форм алюминиевых корпусов электромобилей
Отправная точка для любоголитейная формаявляется признанным стандартом размеров. Наиболее широко используемый в мире — этоISO 8062(и его серия ISO 8062-3), которая устанавливает общие геометрические допуски дляотливки, дополненныйНАДКА(Североамериканская ассоциация литья под давлением) стандарты, такие как стандарты спецификаций продукции NADCA дляЛитье под давлениемВ Китае,GB/T 6414Эти стандарты отражают данные требования. Они классифицируют степени допуска (например, CT7–CT10 для линейных размеров и более жесткие степени для обработанных поверхностей) и позволяют конструкторам устанавливать достижимые значения в зависимости от размера детали и толщины стенки. Для корпусов электромобилей критически важные уплотнительные поверхности и схемы расположения болтов обычно требуютГД&Т(Геометрические размеры и допуски) — плоскостность, параллельность, положение и профиль — которые выходят за рамки только литьевых параметров и должны быть подтверждены на готовой детали.
2. Выбор материала: как алюминиевые сплавы влияют на допуски.
Выборалюминиевый сплавЭто напрямую ограничивает допустимые отклонения, которые может выдержать пресс-форма. К распространенным маркам относятся:АЦП12(Al-Si-Cu), считается превосходнымлитейностьзаполнение тонких стенок и обрабатываемость, а такжеA356/A356.2(Al-Si-Mg), ценится за более высокую пластичность, свариваемость и стабильную реакцию на термообработку. Сплавы с низким содержанием железа, такие какАЦП6илиА360Снижает вероятность прилипания, но требует тщательного контроля процесса. Поскольку каждый сплав имеет свои особенности.усадка при затвердениии коэффициента теплового расширения, пресс-форма должна соответствующим образом компенсировать это. Для тонкостенных корпусов электромобилей сплавы с высокой текучестью уменьшают количество брака иусадочная пористость, в то время какформовочная сталь— обычноH13илиS136H— Необходимо сохранять стабильность размеров при рабочих температурах, чтобы предотвратить разрастание плесени, которое может вывести допуски за пределы допустимых значений.
3. Проектирование с учетом допусков: углы уклона, толщина стенок и компенсация усадки.
Допуски в значительной степени достигаются или теряются на этапе проектирования. В пресс-формах для корпусов электромобилей обычно используютсякоэффициент усадки(обычно 0,4%–0,6% для алюминия) применяется кразмеры полостидля компенсации сжатия при охлаждении.Углы тягиДля обеспечения чистого извлечения детали без ее деформации и равномерного распределения материала необходимо предусмотреть специальные зазоры в боковых стенках — обычно 0,5°–1,5°.толщина стенки(обычно 2–4 мм для корпусов) минимизирует неравномерное охлаждение и деформацию.Выталкивающий штифтразмещение,охлаждающий каналпланировка иворота/бегунКонструкция в целом влияет на остаточные напряжения и деформации. Инструменты моделирования (анализ потока расплава) в настоящее время широко используются для прогнозирования.усадка,вспышкаипористостьПеред резкой стали это позволяет сократить дорогостоящие итерации и гарантировать, что пресс-форма обеспечит требуемый допуск с первой попытки.
4. Механическая обработка и послелитье: устранение разрыва в сторону жестких допусков.
Одного лишь литья редко бывает достаточно для соответствия самым жестким требованиям к допускам EV, поэтомуОбработка на станках с ЧПУпослекастингЭто необходимо для герметизации поверхностей, монтажных отверстий и поверхностей разъемов. Пресс-форма должна обеспечивать достаточную герметичность.припуск на механическую обработку(обработка заготовки) с сохранением достаточно точной формы для предотвращения сильных срезов, которые могут привести к деформации. Типичные допуски при обработке достигают ±0,05–0,1 мм по критическим размерам, что подтверждаетсяпостукивание,бурениеиде-затвор(Операции по удалению затвора). Тщательная последовательность — сначала механическая обработка, затем...термическая обработкаили снятие внутренних напряжений там, где это необходимо, а затем окончательная отделка — предотвращает деформации, которые в противном случае привели бы к несоответствию стандартам.Удаление заусенцевКроме того, качественная обработка поверхности в зонах уплотнения дополнительно уменьшает пути утечки охлаждающей жидкости и снижает проблемы герметизации батареи, характерные для корпусов электромобилей.
5. Валидация и контроль качества: измерение и проверка соответствия.
Окончательное соответствие требованиям зависит от результатов проверки.КИМ(координатно-измерительные машины) и3D-сканированиеиспользуются для измерения критических размеров относительноГД&Твыкрики, в то время какпроверка на герметичностьПроверка герметичности батарейного и охлаждающего отсеков (с помощью воздуха или гелия).Рентгеновский снимокили компьютерная томография выявляет внутренние поврежденияпористостьи пустоты, итолщина стенкиИзмерения подтверждают единообразие. Документация в соответствии с применимым стандартом —ISO 8062илиНАДКА— с подробнымОтчет CMMК каждой партии прилагается любой.отклонениеЭто документируется уведомлением об отклонении, поэтому клиенты получают детали, соответствие допускам которых отслеживаемо, воспроизводимо и проверяемо до сборки.
Новости по теме
Больше >-
![Инновационная нетоксичная посуда меняет кулинарный опыт]()
Инновационная нетоксичная посуда меняет кулинарный опыт
В динамично развивающейся кулинарной отрасли производители реагируют на спрос на безопасную и эффективную посуду. Литая под давлением алюминиевая посуда с антипригарным покрытием, а также аксессуары для барбекю и тефлоновые сковороды находятся на переднем плане. Поиски лучшей нетоксичной сковороды с антипригарным покрытием привели к революционным достижениям. Наша компания лидирует в этом направлении, предлагая нетоксичную посуду с антипригарным покрытием премиум-класса, отличающуюся долговечностью, безопасностью и производительностью. От долговечности литого под давлением алюминия до превосходного антипригарного покрытия — наши продукты задают новые стандарты кулинарного совершенства.
-
![Как решить проблемы усадочной пористости, вызванные неправильной конструкцией системы охлаждения пресс-формы?]()
Как решить проблемы усадочной пористости, вызванные неправильной конструкцией системы охлаждения пресс-формы?
Усадочная пористость — один из наиболее распространенных и разрушительных дефектов в производстве литья под давлением из алюминиевых сплавов, чаще всего вызываемый нерациональной конструкцией системы охлаждения пресс-формы, а не ошибками в выборе сырья или производственных процессах. Несбалансированное охлаждение приводит к неравномерной скорости затвердевания, остаточным усадочным полостям и рассеянным порам в толстостенных или горячих зонах, что значительно снижает герметичность изделия, механическую прочность и предел текучести. В данной статье анализируется внутренний механизм образования усадочной пористости, вызванной охлаждением, обобщаются типичные недостатки конструкции системы охлаждения в традиционной оснастке и предлагаются целевые решения по оптимизации, включая конформную схему охлаждения, регулировку теплового баланса и согласование параметров процесса. Также представлены профессиональные методы моделирования и проверки, которые помогут производителям устранить дефекты пористости и фундаментально стабилизировать качество литья.
-
![Каков типичный срок изготовления прототипов из литого алюминия на заказ?]()
Каков типичный срок изготовления прототипов из литого алюминия на заказ?
Сроки изготовления прототипов из алюминия методом литья под давлением в значительной степени зависят от сложности детали, стабильности чертежей, используемого технологического процесса и объема постобработки. Стандартный прототип — изготовление оснастки плюс поставка образцов для литья — обычно занимает 15–25 рабочих дней, в то время как изготовление образцов на станках с ЧПУ и 3D-печатных металлических образцов обеспечивает гораздо более быструю обработку, но не может полностью воспроизвести реальные механические свойства отливки. Частые изменения чертежей, дефекты литья и задержки в работе субподрядчиков являются основными источниками задержек. Заказчики должны выбирать подходящие решения для прототипов, исходя из целей тестирования, четко определять сроки и предоставлять окончательные чертежи для оптимизации графиков. Рациональное распределение требований к станкам с ЧПУ и обработке поверхности также помогает контролировать общий цикл изготовления прототипов для трансграничных проектов литья под давлением.
-
![Какова минимальная толщина стенок ваших деталей, отлитых под давлением?]()
Какова минимальная толщина стенок ваших деталей, отлитых под давлением?
Минимальная толщина стенок для деталей, изготовленных методом литья под давлением, не является фиксированной величиной. Хотя в лабораторных условиях можно достичь тонких стенок, для массового производства необходимо учитывать текучесть сплава, размер детали, расстояние потока расплава, точность оснастки и постобработку, например, обработку на станках с ЧПУ. Для алюминиевых сплавов обычно используется практическая минимальная толщина стенок 1,2–1,5 мм для стабильного объемного производства. Многие заказчики допускают ошибки в проектировании, копируя стандарты для листового металла или игнорируя расстояние потока и изменение толщины стенок. Ранний анализ ДСМ (проектирование для технологичности) с поставщиками помогает оптимизировать параметры толщины стенок до разработки пресс-формы. Баланс между требованиями к легкости, производительностью заполнения и надежностью сборки может уменьшить количество дефектов, таких как несовпадения и пористость, снизить процент брака и избежать дорогостоящей модификации оснастки на более поздних этапах проекта.
-
![Как контролировать дефекты в виде воздушных пузырьков в процессе литья под давлением?]()
Как контролировать дефекты в виде воздушных пузырьков в процессе литья под давлением?
Воздушные пузырьки — типичный дефект литья под давлением, вызванный захваченным воздухом из полости, парами смазки и растворенным водородом в расплавленном сплаве, что ослабляет механические характеристики и приводит к отказам при вторичной механической обработке. В данной статье объясняется механизм образования пузырьков, рассматриваются методы оптимизации оснастки, включая литниковую систему, конструкцию перелива и вентиляции, настройку профиля впрыска и времени цикла, дегазацию расплавленного сплава и управление браком, а также проводятся инспекции на месте и профилактическое техническое обслуживание. Засорение вентиляционных отверстий и турбулентный поток металла являются основными причинами образования пузырьков. Моделирование потока в пресс-форме способствует улучшению процесса на ранних стадиях. Полное отсутствие пузырьков не всегда экономически выгодно; поэтапное устранение неполадок и регулярное техническое обслуживание пресс-формы эффективно снижают процент брака при серийном производстве литых под давлением компонентов.
-
![Каков срок разработки новой оснастки для литья под давлением?]()
Каков срок разработки новой оснастки для литья под давлением?
В данной статье рассматривается полный диапазон сроков выполнения заказа на разработку пресс-форм для литья под давлением в условиях стандартного литья под высоким давлением, а также подробно анализируются пять ключевых факторов, влияющих на этот процесс. Общий цикл варьируется от 25 до 60 рабочих дней и зависит от последовательных этапов изготовления пресс-форм, сложности конструкции деталей из алюминия, стандартов точности и зарезервированного времени на обработку на станках с ЧПУ. Неустраненные дефекты литья под давлением, такие как воздушные отверстия и облой, требуют повторной коррекции пресс-форм и значительно увеличивают сроки поставки. Задержки с пересмотром чертежей также замедляют весь график. Производители могут сократить сроки выполнения заказа за счет параллельной обработки, предварительного подтверждения технических характеристик и предварительного моделирования, чтобы уменьшить объем доработок после пробного использования, помогая заказчикам составлять разумные сроки проекта с достаточным запасом времени.
-
![Какую сталь вы используете для изготовления стандартной оснастки для литья под давлением?]()
Какую сталь вы используете для изготовления стандартной оснастки для литья под давлением?
В данной статье, посвященной стандартам содержания ионов в стали для стандартной оснастки для литья под давлением, анализируются пять ключевых аспектов: требования к эксплуатационным характеристикам стали для литья под высоким давлением, сравнение основных марок стали для горячей обработки, как качество стали снижает дефекты при серийном литье под давлением, правила подбора стали на основе объема производства и припуска на обработку на станках с ЧПУ деталей из алюминия, отлитых под давлением, а также компромисс между стоимостью и сроком службы для прототипов и пресс-форм для серийного производства. Очищенная сталь для горячей обработки, такая как ЭСР H13 и 8407, эффективно предотвращает термические трещины и дефекты алюминия. Недорогая неочищенная сталь снижает первоначальные затраты на оснастку, но приводит к частым переделкам и потерям в виде брака. Иерархический подбор стали в зависимости от объема заказа обеспечивает баланс между первоначальными инвестициями и долгосрочной стабильностью литья.
-
![Какие распространенные дефекты встречаются в деталях, изготовленных методом литья под давлением из цинковых сплавов?]()
Какие распространенные дефекты встречаются в деталях, изготовленных методом литья под давлением из цинковых сплавов?
В данной статье рассматриваются пять распространенных дефектов деталей из цинковых сплавов, полученных методом литья под давлением, включая уникальную коррозию в виде белой ржавчины, внутреннюю пористость и усадочные полости, холодный спайк на поверхности, деформацию размеров, залипание в пресс-форме и образование заусенцев. В отличие от алюминиевых отливок, цинковые отливки более подвержены коррозии в виде белой ржавчины и залипанию в пресс-форме из-за активных химических свойств и сильной адгезии к форме. Большинство дефектов являются результатом неправильного процесса литья под давлением, плохого обслуживания пресс-формы и неполной антикоррозионной обработки поверхности. Целенаправленная оптимизация процесса, регулярное обслуживание пресс-формы и полная защита поверхности могут эффективно снизить процент дефектов и улучшить качество готовой продукции из цинковых сплавов, полученных методом литья под давлением.
Получить последнюю цену? Мы ответим как можно скорее (в течение 12 часов)